Mezőgazdasági gépgyártás
Traktorbolygóház
A nagy tömegű ház szénacélból, a hosszú tengely ötvözött acélból készül, a kettőt dörzshegesztés köti össze. Élettartama egyenértékű a kovácsolt alkatrészével.
1991 óta tervezünk és gyártunk dörzshegesztő gépeket, és 1992 óta saját gépeinken mi magunk is gyártunk.
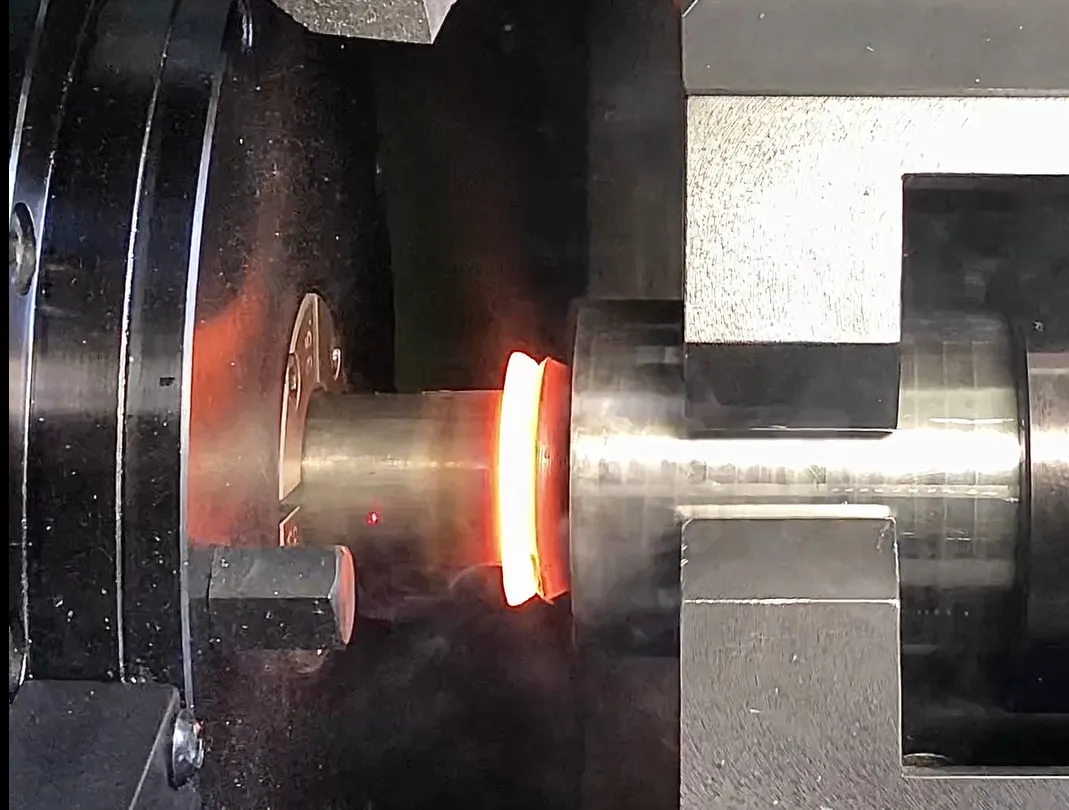
A dörzshegesztés a sajtolóhegesztés egy típusa, amelynél a két hegesztendő felületet egymáshoz képest megforgatjuk, és megfelelő nyomással összeszorítjuk.
Az érintkező felületeken, a súrlódás következtében a fém felmelegszik, képlékeny állapotba kerül, majd a hő és a nyomás hatására létrejön a kohéziós, atomi szintű kötés.
Fémek kombinálása Egy alkatrészen belül eltérő vegyi összetételű és mechanikai tulajdonságú anyagok is alkalmazhatók. A drága anyagok felhasználása az alkalmazástechnikailag indokolt helyre korlátozható. Például hőálló szelepfej és kopásálló szelepszár.
Kötésminőség Egyenletes, kohéziós, atomi szintű kötés, amelyet automatikus minőségellenőrző rendszer felügyel.
Egytengelyűség Gépeink akár tizedmilliméteres egytengelyűségi tűrésen belül hegesztenek.
Hozaganyag és védőgáz nélkül Nincs szükség védőgázra, hozaganyagra, így minimális a környezeti terhelés.
A nagy tömegű ház szénacélból, a hosszú tengely ötvözött acélból készül, a kettőt dörzshegesztés köti össze. Élettartama egyenértékű a kovácsolt alkatrészével.
Öntött vagy kovácsolt előgyártmány helyett három, darabolással gyorsan elkészíthető részből áll össze.
A munkavégző rész gyorsacélból (HSS), a szár szénacélból készül. A kötés pontos és repedésmentes, az éltartósság azonos az egy darabból készült szerszáméval.
Hőálló fej és kopásálló szár egy alkatrészben. Itt különösen fontos a dörzshegesztés által biztosított egytengelyűség.
Csak a korróziónak kitett szakasz készül rozsdamentes acélból, a többi olcsóbb szénacélból, akár eltérő átmérővel.
A titán- és nikkelalapú ötvözetek hagyományos hegesztéssel nehezen, dörzshegesztéssel pontosan és szennyeződésmentesen köthetők.
Edzett vagy krómozott működő felület, lágyabb acél hátsó vég. A kötés ellenáll a váltakozó terhelésnek, és kiváltja a menetes és zsugorkötéseket.
A csőtest és a kovácsolt, menetes csatlakozóvégek külön készülnek, és dörzshegesztéssel kapcsolódnak egymáshoz. Így a hosszú csőtestet nem kell vastag falú előgyártmányból megmunkálni.
A dörzshegesztést emellett az űriparban, a vasúti járműiparban, az építőiparban, a védelmi iparban, az atomenergetikában és az általános gépgyártásban is alkalmazzák.
Az alkalmazások részletesenAhol a sor és az oszlop metszéspontjában pont áll, a két anyag egymással dörzshegeszthető.
| Anyag | Alumínium és alumíniumötvözetek | Öntöttvas (GJS, GJM) | Gyorsacél (HSS) | Réz és rézötvözetek | Nikkel és nikkelötvözetek | Ötvözetlen acél (szénacél) | Gyengén ötvözött acél | Erősen ötvözött acél | Titán és titánötvözetek |
|---|---|---|---|---|---|---|---|---|---|
| Alumínium és alumíniumötvözetek | Alumínium és alumíniumötvözetek – Alumínium és alumíniumötvözetek: hegeszthető | ||||||||
| Öntöttvas (GJS, GJM) | Öntöttvas (GJS, GJM) – Alumínium és alumíniumötvözetek: hegeszthető | Öntöttvas (GJS, GJM) – Öntöttvas (GJS, GJM): hegeszthető | |||||||
| Gyorsacél (HSS) | Gyorsacél (HSS) – Alumínium és alumíniumötvözetek: nincs adat | Gyorsacél (HSS) – Öntöttvas (GJS, GJM): nincs adat | Gyorsacél (HSS) – Gyorsacél (HSS): nincs adat | ||||||
| Réz és rézötvözetek | Réz és rézötvözetek – Alumínium és alumíniumötvözetek: hegeszthető | Réz és rézötvözetek – Öntöttvas (GJS, GJM): nincs adat | Réz és rézötvözetek – Gyorsacél (HSS): nincs adat | Réz és rézötvözetek – Réz és rézötvözetek: hegeszthető | |||||
| Nikkel és nikkelötvözetek | Nikkel és nikkelötvözetek – Alumínium és alumíniumötvözetek: nincs adat | Nikkel és nikkelötvözetek – Öntöttvas (GJS, GJM): nincs adat | Nikkel és nikkelötvözetek – Gyorsacél (HSS): nincs adat | Nikkel és nikkelötvözetek – Réz és rézötvözetek: nincs adat | Nikkel és nikkelötvözetek – Nikkel és nikkelötvözetek: hegeszthető | ||||
| Ötvözetlen acél (szénacél) | Ötvözetlen acél (szénacél) – Alumínium és alumíniumötvözetek: hegeszthető | Ötvözetlen acél (szénacél) – Öntöttvas (GJS, GJM): hegeszthető | Ötvözetlen acél (szénacél) – Gyorsacél (HSS): hegeszthető | Ötvözetlen acél (szénacél) – Réz és rézötvözetek: hegeszthető | Ötvözetlen acél (szénacél) – Nikkel és nikkelötvözetek: hegeszthető | Ötvözetlen acél (szénacél) – Ötvözetlen acél (szénacél): hegeszthető | |||
| Gyengén ötvözött acél | Gyengén ötvözött acél – Alumínium és alumíniumötvözetek: hegeszthető | Gyengén ötvözött acél – Öntöttvas (GJS, GJM): hegeszthető | Gyengén ötvözött acél – Gyorsacél (HSS): hegeszthető | Gyengén ötvözött acél – Réz és rézötvözetek: hegeszthető | Gyengén ötvözött acél – Nikkel és nikkelötvözetek: hegeszthető | Gyengén ötvözött acél – Ötvözetlen acél (szénacél): hegeszthető | Gyengén ötvözött acél – Gyengén ötvözött acél: hegeszthető | ||
| Erősen ötvözött acél | Erősen ötvözött acél – Alumínium és alumíniumötvözetek: hegeszthető | Erősen ötvözött acél – Öntöttvas (GJS, GJM): hegeszthető | Erősen ötvözött acél – Gyorsacél (HSS): hegeszthető | Erősen ötvözött acél – Réz és rézötvözetek: hegeszthető | Erősen ötvözött acél – Nikkel és nikkelötvözetek: hegeszthető | Erősen ötvözött acél – Ötvözetlen acél (szénacél): hegeszthető | Erősen ötvözött acél – Gyengén ötvözött acél: hegeszthető | Erősen ötvözött acél – Erősen ötvözött acél: hegeszthető | |
| Titán és titánötvözetek | Titán és titánötvözetek – Alumínium és alumíniumötvözetek: hegeszthető | Titán és titánötvözetek – Öntöttvas (GJS, GJM): nincs adat | Titán és titánötvözetek – Gyorsacél (HSS): nincs adat | Titán és titánötvözetek – Réz és rézötvözetek: hegeszthető | Titán és titánötvözetek – Nikkel és nikkelötvözetek: hegeszthető | Titán és titánötvözetek – Ötvözetlen acél (szénacél): hegeszthető | Titán és titánötvözetek – Gyengén ötvözött acél: hegeszthető | Titán és titánötvözetek – Erősen ötvözött acél: hegeszthető | Titán és titánötvözetek – Titán és titánötvözetek: hegeszthető |
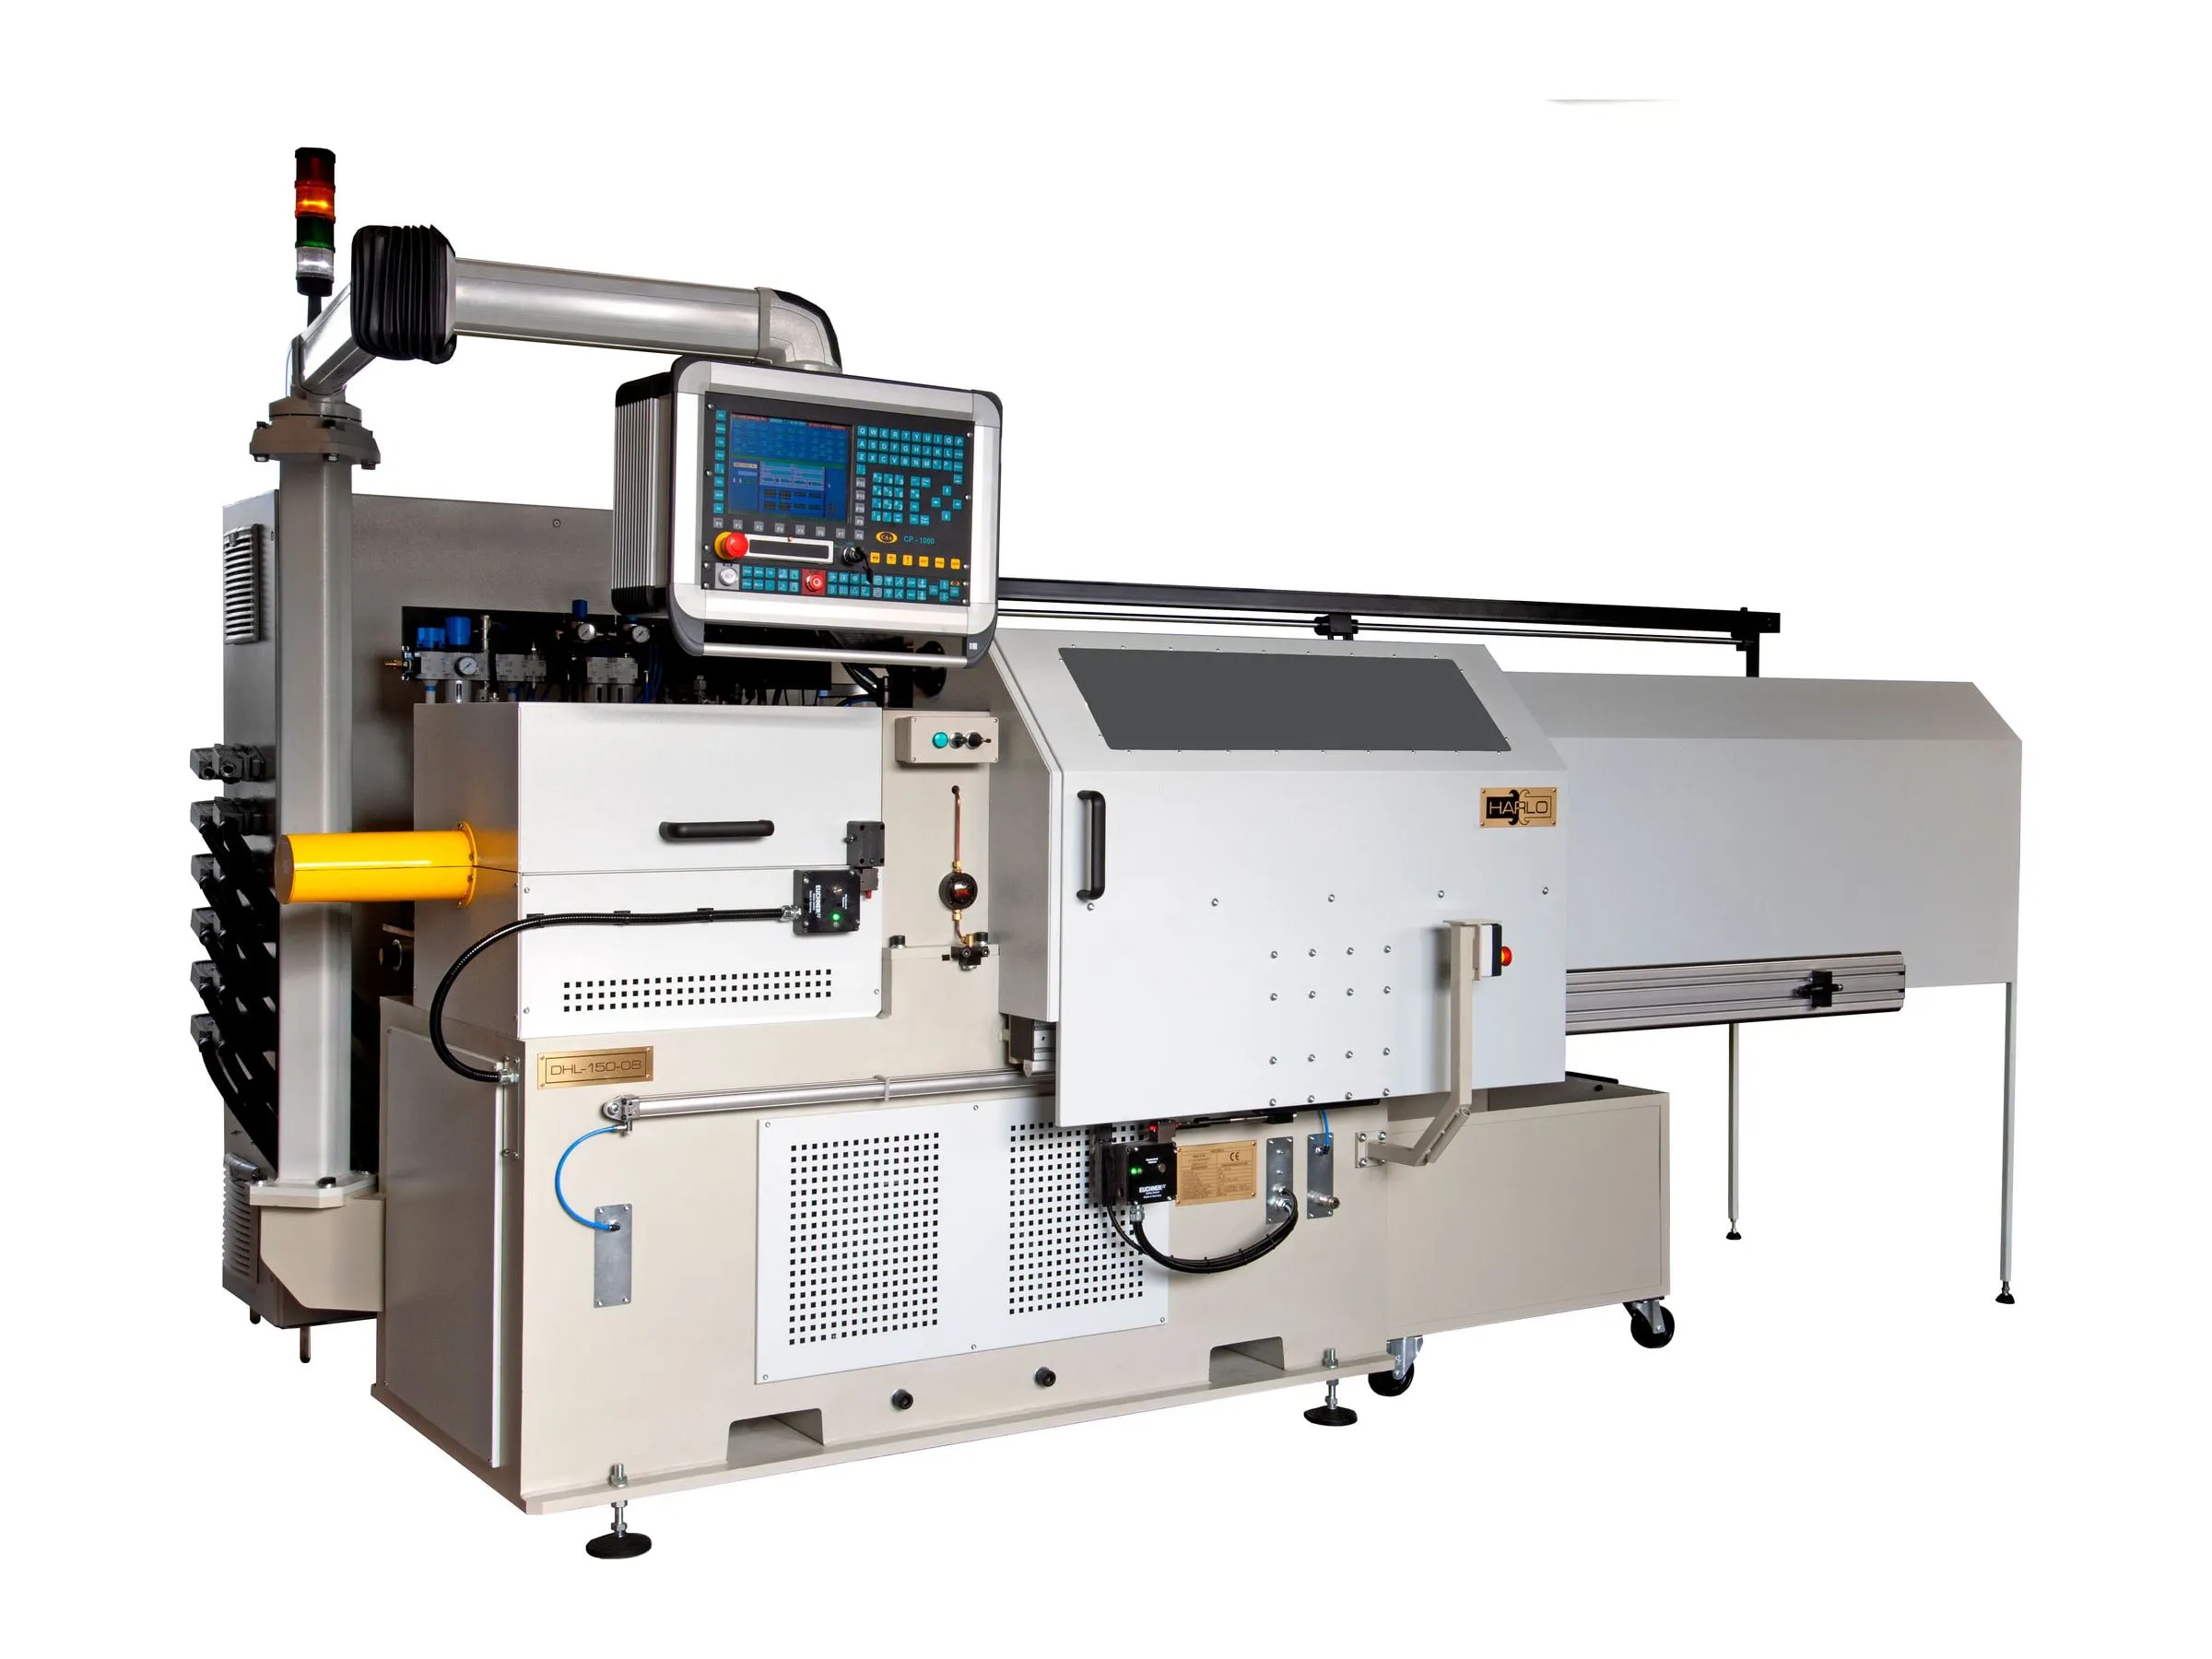
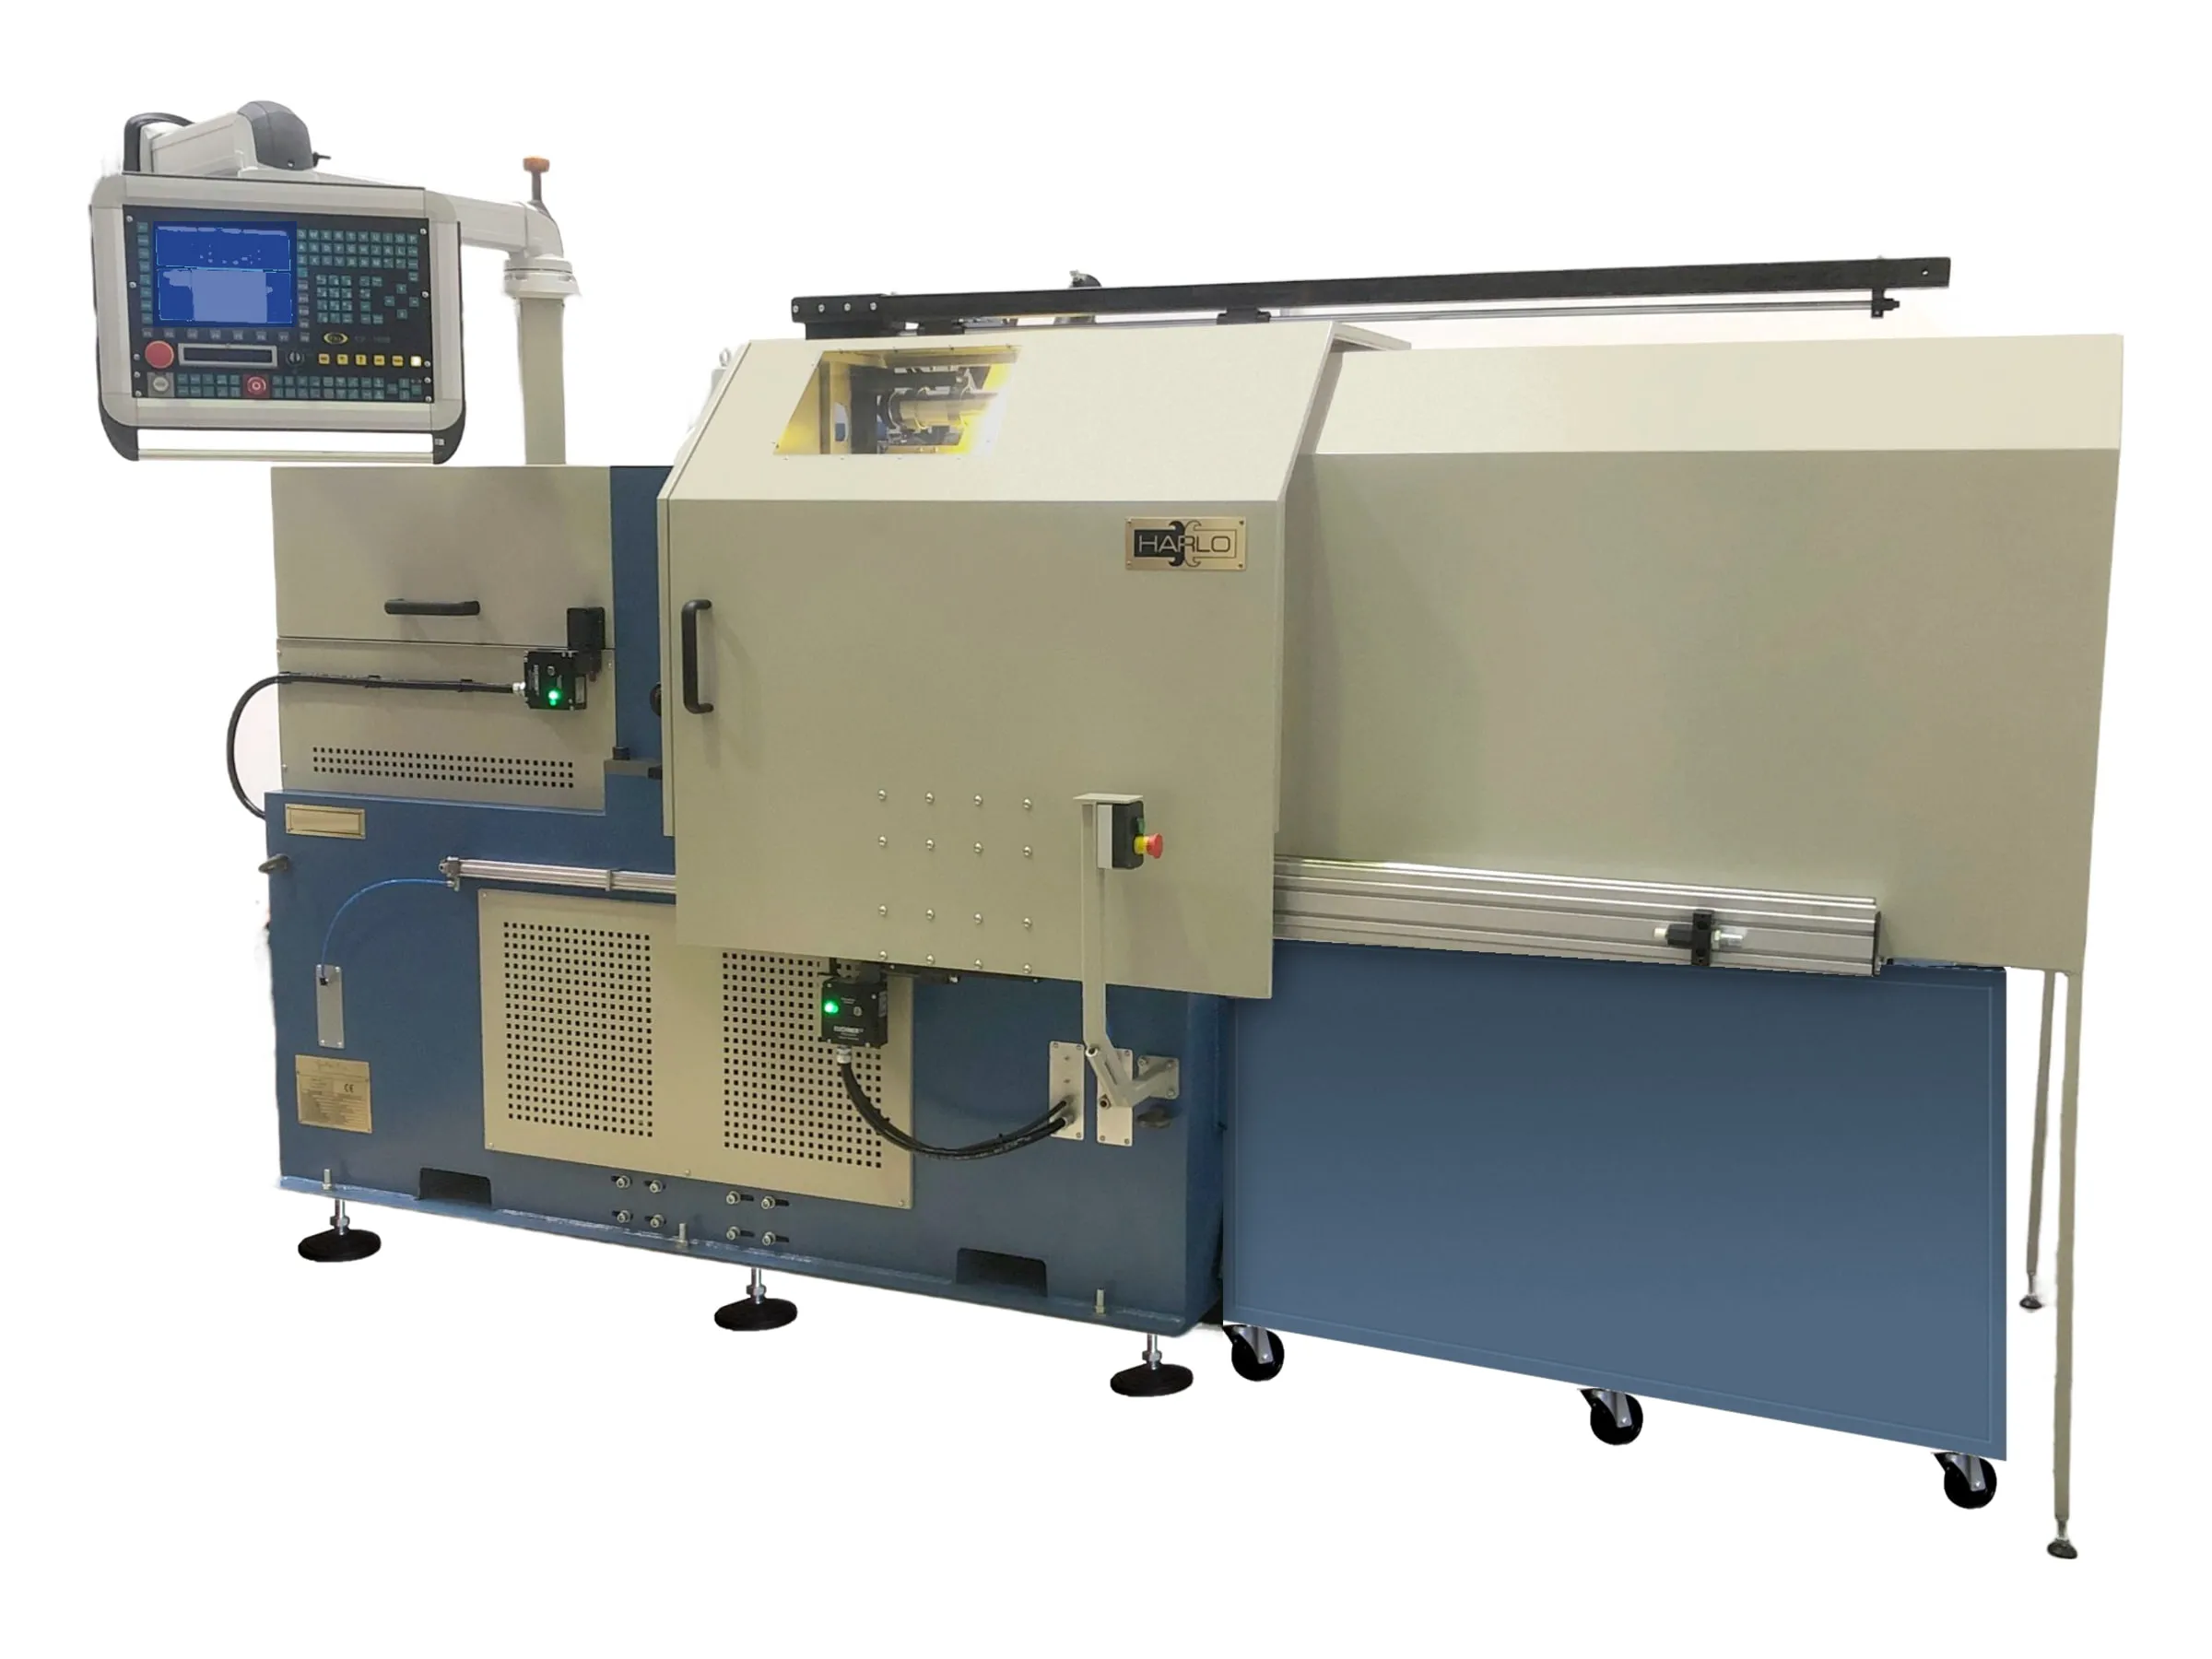
Legújabb dörzshegesztő gépeink több évtized folyamatos fejlesztésének eredményei. Minden berendezés egyedi igényekre, adott termék- és anyagtípusokra optimalizált.
A hegesztéskor keletkező anyagtöbbletet a gép azonnal eltávolítja, így az utólagos megmunkálás csökken vagy elmarad.
A beépített felügyeleti és zárt szabályozási rendszer a teljes ciklusban stabilan és visszakövethetően tartja a folyamatparamétereket.
A hegesztés végén a munkadarabok egymáshoz viszonyított szöge ±0,5° pontossággal beállítható.
Gépeink egyszerűen integrálhatók robotizált gyártási folyamatokba.
Akár egyedi, automatizált megoldásokat is tervezünk és gyártunk. Egyedi dörzshegesztő célgépek
Saját tervezésű és gyártású gépeinken vállaljuk sorozatok dörzshegesztését. Szolgáltatásaink a technológiai fejlesztéstől és prototípus-gyártástól a nullszériás és nagy sorozatú gyártásig terjednek.
Saját kapacitásunkon próbahegesztést is végzünk, így az új termékek bevezetése gördülékenyen történhet.
A hegesztési technológia a rajz és az anyagpárosítás alapján készül.
Mintadarabot hegesztünk, és beállítjuk hozzá a paramétereket.
A sorozat indítása előtt a nullszéria igazolja a technológiát.
A sorozat folyamatellenőrzéssel és végellenőrzéssel készül.
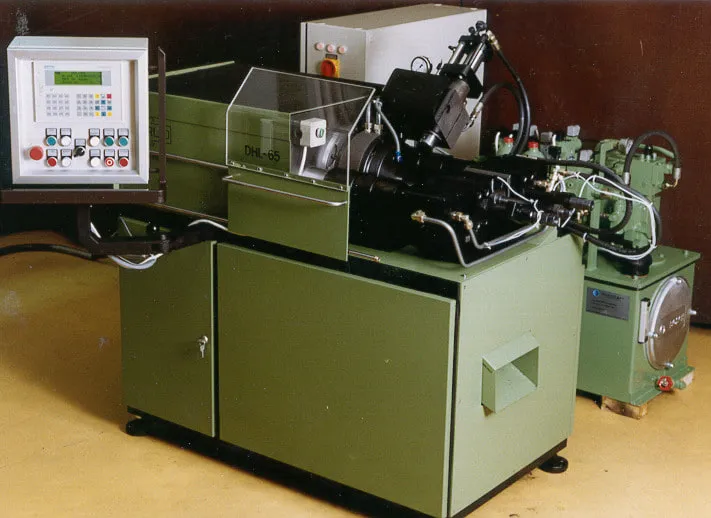
Az elmúlt évtizedekben hat géptípust fejlesztettünk ki, a DHL-65-től a DHL-500-ig. Berendezéseink világszerte, gyakran robotizált, többműszakos gyártásban üzemelnek.